
 English
 Français
 Español
 عربى

محتوى
- 1 مراقبة الجودة في إنتاج لفائف الصلب المطلية بالألوان
- 2 معلمات الجودة الأساسية
- 3 طرق قياس سمك الطلاء
- 4 إجراءات القياس القياسية
- 5 مصفوفة مراقبة الجودة: مؤشرات الأداء الرئيسية
- 6 مراقبة الجودة أثناء العملية
- 7 العيوب السطحية الشائعة والوقاية منها
- 8 متطلبات التخزين والمناولة
- 9 الاستنتاج
- 10 الأسئلة المتداولة
مراقبة الجودة في إنتاج لفائف الصلب المطلية بالألوان
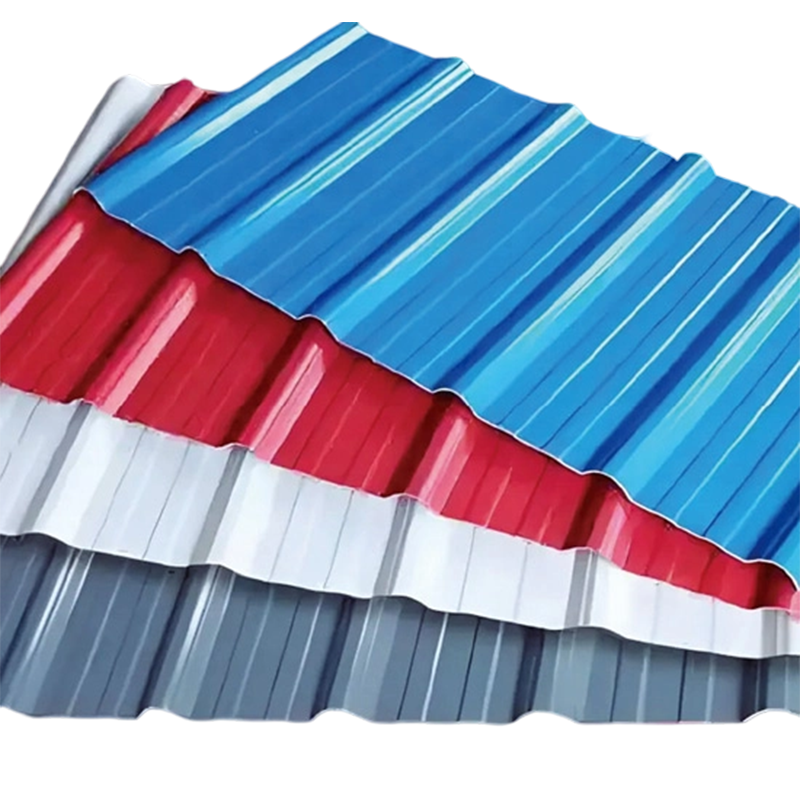
نوعية أ لفائف الصلب المطلي بالألوان يتم تحديده من خلال التفاعل المعقد لجودة الركيزة، وسلامة الطلاء المعدني، وتطبيق الطلاء العضوي، والانتهاء من السطح. بالنسبة للمصنعين، يجب أن تقوم أنظمة مراقبة الجودة بمراقبة كل مرحلة من مراحل الإنتاج للتأكد من أن المنتجات النهائية تلبي مواصفات الأداء الخاصة بمقاومة التآكل وقابلية التشكيل والمظهر.
مراقبة الجودة للملفات الفولاذية المطلية بالألوان تشمل فحص المواد الخام، ومراقبة العملية، واختبار المنتج النهائي. وتشمل المعلمات الرئيسية سمك الطلاء، والالتصاق، والصلابة، واتساق اللون، والكشف عن عيوب السطح. تعتمد جودة المنتج النهائي في المقام الأول على عملية الإنتاج، ولكن المعالجة والتخزين غير المناسبين قد يتسببان أيضًا في أضرار كبيرة.
معلمات الجودة الأساسية
يتم تحديد أداء الملفات الفولاذية المطلية بالألوان من خلال العديد من المعلمات المترابطة التي يجب التحكم فيها طوال فترة الإنتاج.
سمك الطلاء
بالنسبة للتطبيقات الخارجية، يجب أن يكون سمك الطلاء الأمامي 20 ميكرومتر على الأقل (التمهيدي ≥5 ميكرومتر، المعطف الخفيف ≥15 ميكرومتر). يؤدي عدم كفاية السُمك إلى إضعاف الحماية من التآكل، بينما يؤدي السُمك الزائد إلى التشقق وضعف الالتصاق.
الالتصاق والتشكيل
يجب أن تتوافق صلابة قلم الرصاص مع معيار 2H، مع أداء انحناء 180 درجة يبلغ ≥3T. تضمن هذه المعلمات بقاء الطلاء سليمًا أثناء عمليات التشكيل والتشكيل دون تشقق أو انفصال.
مقاومة التآكل
مطلوب مقاومة الضباب الملحي ≥500 ساعة للتطبيقات الخارجية. يحاكي هذا الاختبار التعرض طويل الأمد للبيئات المسببة للتآكل ويتحقق من صحة الأداء الوقائي لنظام الطلاء.
طرق قياس سمك الطلاء
يعد القياس الدقيق لسمك الطلاء أمرًا ضروريًا لمراقبة الجودة. ويلخص الجدول التالي طرق القياس الرئيسية وتطبيقاتها.
| الطريقة | المبدأ | التطبيق | مدمرة |
|---|---|---|---|
| مقياس السماكة المغناطيسية | الحث الكهرومغناطيسي | ركائز مغناطيسية (الصلب) | غير مدمرة |
| مقياس التيار المغناطيسي الدوامي | الجمع بين التيار المغناطيسي والتيار الدوامي | كل من الركائز المغناطيسية وغير المغناطيسية | غير مدمرة |
| طريقة الميكرومتر | فرق السُمك قبل/بعد الإزالة | جميع أنواع الركيزة | مدمرة |
| المجهر المعدني | قياس المقطع العرضي | اختبار التحكيم | مدمرة |
إجراءات القياس القياسية
بالنسبة للملفات المطلية بالألوان المجلفنة، يعد التمييز بين طبقة الزنك والطلاء العضوي أمرًا ضروريًا، حيث أن مقاييس السماكة المغناطيسية القياسية تقيس إجمالي سماكة الطبقة غير المغناطيسية.
- الخطوة 1 قم بقياس السماكة الإجمالية لـ "طلاء طبقة الزنك" باستخدام مقياس السماكة المغناطيسي في خمسة مواقع على بعد أكثر من 25 مم من حافة العينة.
- الخطوة 2 قم بإزالة الطبقة العضوية باستخدام مزيل لا يهاجم طبقة الزنك. قم بالقياس مرة أخرى في نفس المواقع للحصول على سمك طبقة الزنك.
- الخطوة 3 اطرح سمك طبقة الزنك من السمك الإجمالي للحصول على سمك الطلاء العضوي.
- قياسي اتبع GB/T 13448-2019 "طرق اختبار صفائح وشرائط الفولاذ المطلية بالألوان" أو ISO 2178 للامتثال الدولي.
مصفوفة مراقبة الجودة: مؤشرات الأداء الرئيسية
توفر المقارنة التالية نظرة عامة منظمة على معلمات الجودة الحرجة للملفات الفولاذية المطلية بالألوان.
| المعلمة | معيار القبول | طريقة القياس | التأثير على الأداء |
|---|---|---|---|
| سمك الطلاء (Front) | ≥20μm | مقياس مغناطيسي / ميكرومتر | الحماية من التآكل، والمتانة |
| صلابة قلم الرصاص | ≥2H | اختبار صلابة قلم الرصاص | مقاومة للخدش، وارتداء |
| 180 درجة بيند | ≥3T | اختبار الانحناء على شكل حرف T | القابلية للتشكيل، وتكسير المقاومة |
| مقاومة التأثير | ≥9J | اختبار التأثير | متانة التعامل |
| مقاومة الضباب الملحي | ≥500 ساعة | غرفة رش الملح | حماية طويلة الأمد من التآكل |
| اختلاف اللون | <3ΔE | مقياس الطيف الضوئي | الاتساق الجمالي |
| لمعان 60 درجة | >60 | مقياس اللمعان | المظهر البصري |
مراقبة الجودة أثناء العملية
أثناء التصنيع، تقوم إجراءات مراقبة الجودة الصارمة أثناء العملية باكتشاف المشكلات المحتملة وتصحيحها على الفور. تشمل نقاط التحكم الرئيسية ما يلي:
- تطبيق طلاء تتم مراقبة سمك الطلاء بشكل مستمر باستخدام طرق الاختبار غير المدمرة. يتم التحكم في كل من سرعة الطلاء ودرجة الحرارة، حيث أن درجة الحرارة غير المناسبة يمكن أن تؤدي إلى طلاء ذو خصائص فيزيائية سيئة.
- فحص السطح تكتشف عمليات الفحص البصري عيوب السطح مثل الخدوش أو الخدوش أو الثقوب. تقوم أنظمة الفحص الآلي باستخدام الكاميرات وأجهزة الاستشعار بمسح السطح بسرعة عالية للكشف حتى عن أصغر المخالفات.
- اختبار الالتصاق تتحقق اختبارات القطع والصدمات من قوة الارتباط بين الطلاء والركيزة، مما يضمن بقاء الطلاء سليمًا أثناء عمليات التشكيل.
العيوب السطحية الشائعة والوقاية منها
يمكن أن تؤثر عيوب السطح على كل من مظهر وأداء الملفات الفولاذية المطلية بالألوان. الوعي بالعيوب الشائعة يتيح الوقاية الاستباقية.
- الخدوش ناتج عن التعامل غير السليم أو الاتصال بأشياء حادة أثناء المعالجة. الوقاية من خلال التعامل الدقيق واستخدام المواد الواقية.
- الثقوب ثقوب صغيرة في الطلاء تعرض الركيزة للتآكل. يتم التحكم فيه من خلال تطبيق الطلاء المتسق والمعالجة المناسبة.
- قشر البرتقال نسيج السطح غير المستوي ناتج عن تدفق الطلاء غير المناسب أو ظروف المعالجة. يتم التحكم فيها من خلال صياغة الطلاء الأمثل ومعلمات العملية.
- اختلاف اللون اختلافات في اللون بين الدفعات أو داخل ملف واحد. يتم التحكم فيه من خلال أنظمة تشتيت الصبغة الدقيقة ومطابقة الألوان.
متطلبات التخزين والمناولة
يعد التخزين المناسب أمرًا ضروريًا للحفاظ على جودة الملفات الفولاذية المطلية بالألوان بعد الإنتاج. التخزين غير السليم يمكن أن يسبب تلف الطلاء والصدأ والتقشير.
- البيئة يُخزن في مناطق جافة وجيدة التهوية مع رطوبة أقل من 70% ودرجة حرارة تتراوح بين 5 درجات مئوية و40 درجة مئوية. تجنب التقلبات الشديدة في درجات الحرارة التي يمكن أن تسبب التكثيف.
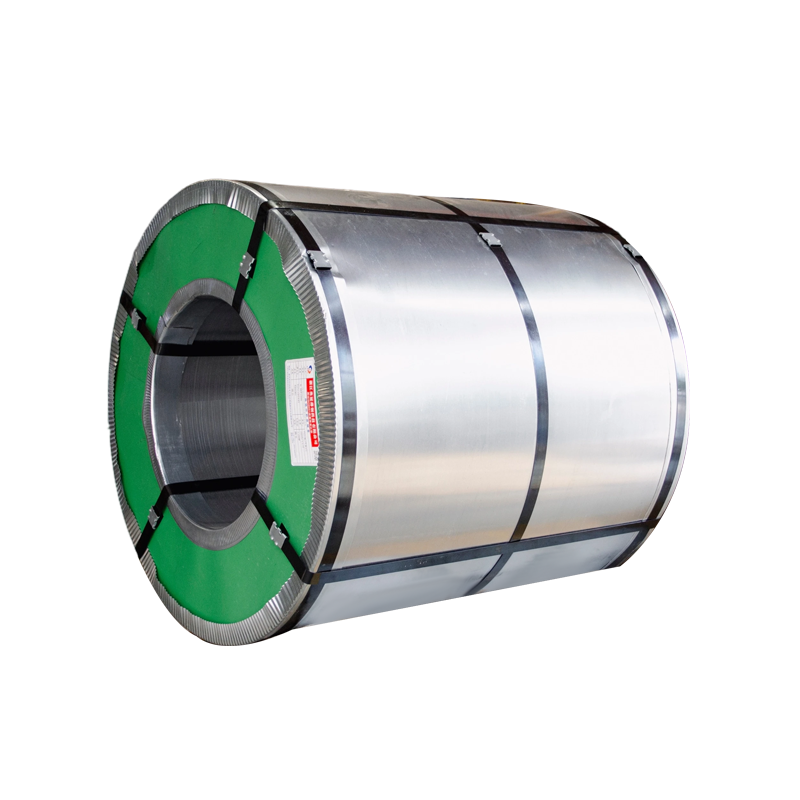
- تحديد المواقع يجب تخزين الملفات بشكل عمودي (واقفة) على سروج خشبية أو بلاستيكية مخصصة لذلك. يجب أن يكون الجزء السفلي من الملف على الأقل 10 سم فوق سطح الأرض.
- التراص الحد من التراص إلى 3 طبقات كحد أقصى. استخدمي وسادات خشبية جافة ونظيفة بين الطبقات لتوزيع الضغط بالتساوي. حافظ على وجود فجوة لا تقل عن 10 سم بين الملفات المجاورة.
- المناولة استخدم الرافعات الشوكية ذات اللفائف المخصصة أو الخطافات على شكل حرف C. لا تستخدم الحبال السلكية للرفع، لأن ذلك قد يؤدي إلى تشويه الملف وإتلاف الطلاء.
- العبوة الأصلية حافظ على العبوة الأصلية سليمة أثناء التخزين. إذا تم فتح العبوة للفحص، قم باستعادتها على الفور.
الاستنتاج
مراقبة الجودة ل لفائف الصلب المطلي بالألوانs هي عملية شاملة تشمل اختيار الركيزة، وتطبيق الطلاء، وفحص السطح، والتخزين المناسب. تشمل معلمات الجودة الرئيسية سمك الطلاء (≥20μm)، والالتصاق (صلابة قلم الرصاص 2H)، وقابلية التشكيل (انحناء ≥3T)، ومقاومة التآكل (≥500h ضباب ملحي).
يضمن القياس الدقيق باستخدام مقاييس السُمك المغناطيسية أو طرق الميكرومتر أو الفحص المجهري المعدني جودة متسقة. تكتشف أنظمة الفحص أثناء العملية العيوب مبكرًا، بينما يمنع التخزين والتعامل المناسبين حدوث تلف بعد الإنتاج. عندما يتم تنفيذ جميع عناصر مراقبة الجودة بشكل صحيح، فإن الملفات الفولاذية المطلية بالألوان توفر أداءً موثوقًا مع عمر خدمة يتراوح من 7 إلى 25 عامًا اعتمادًا على نظام الطلاء المحدد.
الأسئلة المتداولة
الحد الأدنى لسمك الطلاء الأمامي للتطبيقات الخارجية هو 20 ميكرومتر، ويتكون من طبقة أولية (≥5 ميكرومتر) ومعطف علوي (≥15 ميكرومتر). سمك غير كاف يؤثر على الحماية من التآكل وعمر الخدمة.
يمكن قياس سمك الطلاء باستخدام طرق غير مدمرة (مقياس السُمك المغناطيسي، مقياس التيار الدوامي المغناطيسي) أو طرق مدمرة (الميكرومتر، الفحص المجهري المعدني). بالنسبة للملفات المجلفنة، يجب قياس طبقة الزنك والطلاء العضوي بشكل منفصل.
تتراوح درجة حرارة التخزين الموصى بها من 5 إلى 40 درجة مئوية مع رطوبة نسبية أقل من 70%. تجنب التقلبات الشديدة في درجات الحرارة التي يمكن أن تسبب التكثيف وتلف الطلاء.
يجب تخزين الملفات الفولاذية المطلية بالألوان عموديًا (واقفة) لأن التخزين الأفقي يمكن أن يسبب تشوهًا وانهيارًا للملف وتلف الطلاء. يقلل التخزين العمودي أيضًا من خطر تكديس الضغط الذي يؤدي إلى إتلاف الطلاء.
التراص should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
المعيار الأساسي في الصين هو GB/T 13448-2019 "طرق اختبار صفائح وشرائط الفولاذ المطلية بالألوان". تشمل المعايير الدولية معايير ISO 2178 وASTM لقياس السُمك واختبار الأداء.
الطلاء هو تكلفة إنتاج كبيرة. يمثل كل ميكرون من سمك الطلاء ما يقرب من مليون دولار من تكلفة المواد للمصنعين على نطاق واسع. التحكم الدقيق في السُمك يمكن أن يوفر تكاليف كبيرة مع الحفاظ على الجودة.
بالنسبة للتطبيقات الخارجية، يلزم مقاومة الضباب الملحي لمدة 500 ساعة على الأقل. يتحقق هذا الاختبار من قدرة الطلاء على حماية الركيزة الفولاذية في البيئات المسببة للتآكل مثل المناطق الساحلية أو الصناعية.